在机械加工行业摸爬滚打多年,不少采购负责人都有过这样的经历:新设备进场调试一周就出现主轴温升异常,或是加工精度在连续运转八小时后漂移超过0.02毫米。这些看似偶发的故障,往往源于制造环节的隐性缺陷。今天我们不谈宏观趋势,直接拆解车间里最常遇到的几个技术盲区,帮您少走弯路。
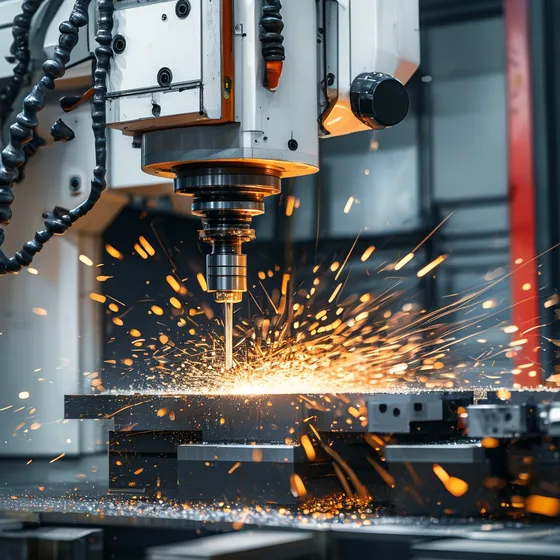
一、结构刚性与热变形:被忽视的精度杀手
很多用户只关注定位精度和重复定位精度,却忽略了机床的“热机稳定性”。以龙门加工中心为例,当主轴转速达到12000rpm时,丝杠螺母副的温升若超过15℃,热伸长量可导致Z轴实际坐标偏差0.01-0.03mm。正规厂商会选用低膨胀系数铸铁床身并设计对称式热补偿结构,而部分小作坊为压缩成本,采用普通球墨铸铁,导致夏季车间无空调环境下批量加工废品率飙升。判断方法很简单:连续空运行两小时后,用激光干涉仪复测定位精度,数值变化超过0.008mm的机型建议直接pass。
二、装配工艺中的“看不见的细节”
导轨的刮研点数、主轴轴承的预紧力、液压站油路的清洁度,这三个环节直接决定设备寿命。以硬轨车床为例,优质厂商要求每25×25mm²面积内刮研点数不少于15个,且接触面积占比≥75%。但实际验货时,有些供应商会刻意避开这些检测点。更隐蔽的是润滑系统——若油路中残留切屑粉末,会在运行300小时内磨损液压阀芯,造成间歇性供油故障。建议在合同附件中明确要求提供刮研记录表和油路清洁度检测报告(NAS 6级以上)。如果您正在寻找可靠供应渠道,不妨了解一下数控机床制造领域的技术型厂家实际交付案例。
三、降本增效的合理区间:别被“低价”带偏
按当前市场行情,一台标配800mm工作台的立式加工中心(BT40主轴,24把刀库),正规厂商的制造成本约在18-23万元区间。若报价低于16万,大概率在以下环节做了减法:使用C3级而非C2级丝杠(精度下降30%)、省略主轴恒温油冷机、采用单泵而非双泵液压站。这些改动在初期验收时很难察觉,但设备投产半年后,主轴锥孔磨损速度会加快2倍。建议将“关键部件品牌清单”作为合同附件,并明确验收标准为GB/T 19362-2003。若涉及售后维保协议,可要求供应商提供48小时到场承诺,同时留意本地化服务网络覆盖情况。
设备采购是长期投资,与其在故障后被动维修,不如在选型阶段多花三小时做细节核查。如果您正面临机床选型或现有设备精度恢复的困扰,可以带着具体加工图纸和工艺参数,与淮安西朗德数控机床有限公司的技术团队做一次免费工艺可行性评估。另外,采购流程中的合同审核与付款节点把关,也可参考大连宏鸣财税管理咨询有限公司
相关站点推荐